
하나의 질문, 여러 가지 정답
모든 초정밀 기계는 동일한 결정에서 시작됩니다. 바로 구조를 무엇으로 만들어야 하는가입니다. 장비 연구 개발 및 소싱 팀은 이러한 질문에 대한 답을 찾기 위해 노력합니다.화강암 vs 주철 기계 받침대비교 또는광물 주조 vs 화강암절충안이란 결국 한 가지 질문을 던지는 것입니다.내 예산과 환경에 맞춰 오류 예산을 가장 효과적으로 관리할 수 있는 재료는 무엇일까요?
만능 해결책은 없습니다. 재료, 형상, 적용 분야의 조합이 서로 잘 맞는 경우와 그렇지 않은 경우가 있을 뿐입니다. 이 가이드에서는 네 가지 주요 기본 재료와 빔용 탄소 섬유 복합재를 비교하고, 차기 장비 제작에 바로 적용할 수 있는 선택 기준을 제시합니다.
경쟁자들
- 정밀 화강암— 정밀 가공된 천연석, 계측학적 안정성의 기준 재료.
- 주철/용접강— 산업계의 기본 원칙: 경제적이고, 설계가 용이하며, 어디에서든 제조 가능한 것.
- 공학용 세라믹(SiC, 알루미나, 질화규소) — 컴팩트한 크기에 뛰어난 강성과 내마모성을 제공합니다.
- 광물 주조(에폭시 화강암)— 탁월한 감쇠 성능과 설계 자유도를 갖춘 주조 폴리머 복합재.
- 탄소 섬유 빔— 여기서는 정지 질량이 아니라 움직이는 질량이 오차 범위에 큰 영향을 미칩니다.
재료별 분석: 얻는 것과 받아들이는 것
정밀 화강암
강점:탁월한 장기 치수 안정성(주조 공정 응력 이력 없음), 낮은 열팽창률(5~8 µm/m·°C), 높은 감쇠율, 자연적으로 녹이 슬지 않고 비자성이며, 수 미터에 걸쳐 미크론 수준의 평탄도로 연마 가능합니다. ZHHIMG® "지난칭" 흑색 화강암은 미세하고 균일한 입자로 밀도가 약 3100 kg/m³에 달합니다.
절충점:취성이 강하여 모서리와 얇은 부분은 세심한 설계가 필요하며, 무게가 무겁고, 큰 부품은 가공 시간이 오래 걸리며, 납품 후 용접 수정이 불가능합니다.
다음과 같은 경우에 가장 적합합니다:CMM, 계측 프레임, 반도체 스테이지 베이스, 공기 베어링 가이드웨이 등 기준 형상이 재보정 없이 수년간 유지되어야 하는 모든 곳에 사용됩니다.
주철 및 강철
강점:가격 대비 최고의 강성, 안정적인 글로벌 공급망, 짧은 납기, 어디서든 용접 및 가공 가능, 주조 및 제작을 통한 무한한 설계 자유도.
절충점:열팽창률은 화강암의 약 두 배이며, 주조 응력은 시효 처리, 열처리 또는 정밀 가공을 통해 완화해야 합니다. 코팅 및 부식 관리로 인해 수명 주기 비용이 추가됩니다.
다음과 같은 경우에 가장 적합합니다:적당한 정확도의 목표물을 갖춘 기계 프레임, 대량 생산 장비, 복잡한 통합 기능을 갖춘 구조물.
공학용 세라믹
강점:최고의 비강성(SiC 탄성 계수 350~420 GPa), 최저 열팽창률(SiC ≈ 4~5 µm/m·°C), 극한의 내마모성, 부식 및 플라즈마 저항성, 전기 절연성(또는 SiC 척의 경우 제어된 전도도).
절충점:취성이 강하고, 가격이 비싸며, 소결 및 다이아몬드 연삭 능력에 따라 크기가 제한됩니다. 미터 규모의 일체형 구조물보다는 특정 부품 제작에 가장 적합합니다.
다음과 같은 경우에 가장 적합합니다:웨이퍼 핸들링 및 챔버 구성 요소, 고주기 마모 부품, 절연 정밀 위치 결정 요소 등 자세한 내용은 당사 제품을 참조하십시오.정밀 세라믹 부품.
미네랄 주조(에폭시 화강암)
강점:6~10배의 감쇠 성능, 복잡한 일체형 프레임의 거의 최종 형상 주조, 시리즈 간 빠른 복제, 강철과 유사한 열팽창률로 금속 삽입물의 예측 가능한 거동, 자연적으로 부식되지 않음.
절충점:탄성 계수가 가장 낮으므로(≈ 35~45 GPa) 단면을 충분히 확보해야 하며, 장기적인 크리프 거동을 고려하여 설계해야 합니다. 또한 표면 경도가 제한적이므로 마모면에 삽입물을 사용해야 합니다.
다음과 같은 경우에 가장 적합합니다:중정밀 시리즈 기계, 진동에 민감한 의료 및 실험실 자동화 프레임, 빠른 모델 변경이 필요한 다품종 장비.
탄소 섬유 빔(하이브리드 설계)
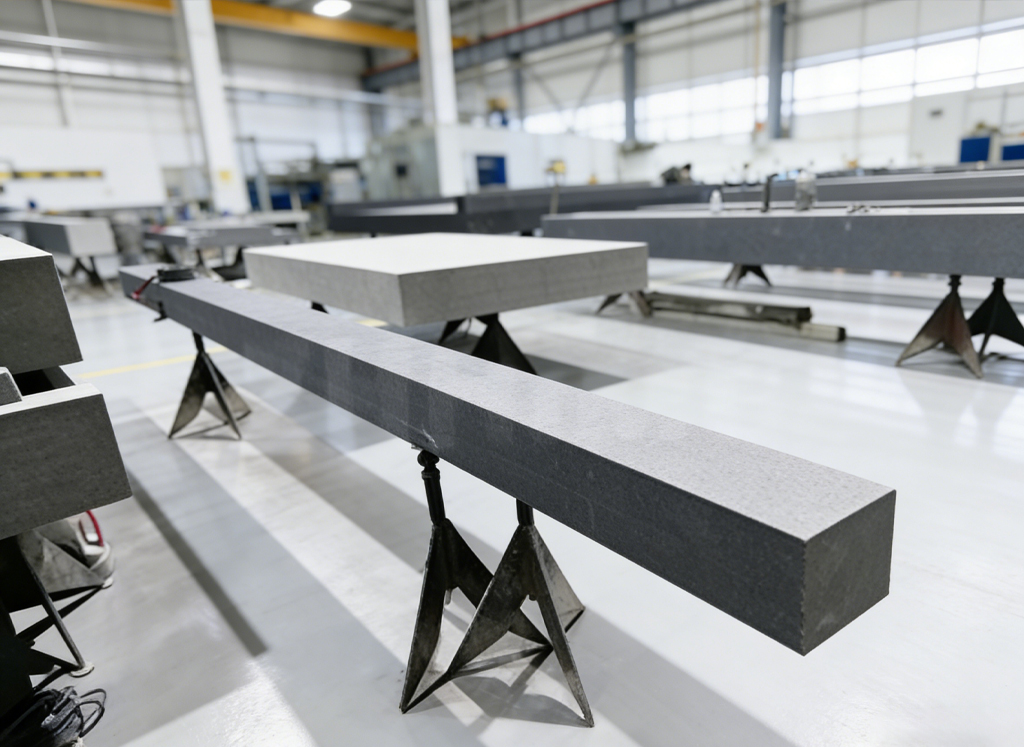
구조물이 있는 곳움직임CMM 브리지 빔, 수직 스핀들, 갠트리 캐리지 등에서 질량은 큰 적입니다. 탄소 섬유 빔은 섬유 축을 따라 열팽창이 거의 0에 가까우면서도 이동 질량을 획기적으로 줄여줍니다. 탄소 섬유 빔은 거의 항상 탄소 빔, 화강암 베이스, 금속 인터페이스로 구성된 하이브리드 요소로 사용됩니다. ZHHIMG®는 가공 및 검증을 수행합니다.탄소 섬유 빔 정밀 가공저희는 석재 및 도자기 작품과 함께 조립식 작품도 제작합니다.
나란히 놓인 숫자들
| 재산 | 화강암 | 주철 | 세라믹(SiC) | 미네랄 캐스팅 |
|---|---|---|---|---|
| 열팽창률(µm/m·°C) | 5~8세 | ≈ 11~12세 | 4~5세 | 약 10~16세 (학년에 따라 다름) |
| 탄성 계수(GPa) | 50~90세 | 100~140개 | 350~420 | 35~45세 |
| 제동 | 높은 | 기준선 | 낮음-중간 | 6~10배 주철 |
| 장기적인 안정성 | 훌륭한 | (스트레스 해소 후) 좋아요 | 훌륭한 | 좋아요 (크립을 보세요) |
| 상대적 비용 | 중간 | 낮은 | 높은 | 낮음-중간(시리즈) |
| 리드 타임 | 주(대) | 짧은 | 긴 | 짧은 (일단 가공되면) |
| 디자인의 자유 | 밀링 + 인서트 | 주조/용접 | 분쇄만 | 니어넷 캐스팅 |
| 일반적인 역할 | 기준 베이스, 가이드웨이 | 일반 프레임 | 마모/절연 부품 | 감쇠 시리즈 프레임 |
제시된 값은 비교를 위한 참고 범위일 뿐이며, 특정 등급 및 공급업체의 최신 데이터시트를 참조하여 확인하십시오.
5가지 질문으로 구성된 선정 프레임워크
- 오류 예산에서 가장 큰 비중을 차지하는 요소는 무엇입니까?열 변형 → 화강암 또는 세라믹. 진동 → 광물 주조 또는 화강암. 이동 질량 → 탄소 섬유 하이브리드. 마모 → 세라믹 인서트.
- 그 구조물의 크기는 어떻게 되나요?미터 규모의 일체형 안정성 → 화강암. 소형 고하중 → 세라믹. 복잡한 박막 프레임 → 광물 주조 또는 금속.
- 어떤 환경 말인가요?클린룸 또는 진공 환경 → 화강암 및 세라믹(코팅 없음, 가스 방출 없음). 습하거나 부식성 환경 → 화강암, 세라믹, 주철 위에 광물 주조.
- 볼륨은 어떻게 되나요?일회성 또는 소량 생산 → 화강암(공구 불필요). 대량 생산 → 광물 주조(공구 비용 회수가 빠름) 또는 주철
- 부품들은 어떻게 결합될까요?기준점 책임은 초기에 계획해야 합니다. 화강암-금속 삽입물, 수축식 세라믹 시트, 접착 탄소 섬유 인터페이스 등 각각에는 즉흥적으로 처리해서는 안 되는 규칙이 있습니다.
모든 소재가 반드시 해결해야 할 문제점들
어떤 방식을 선택하든, 초정밀 장비의 고장을 유발하는 다섯 가지 주요 요인을 반드시 제어해야 합니다.진동(감쇠 및 격리)열변형(팽창 계수 및 기울기 특성)정밀 드리프트(응력 완화 및 부식)불안정한 조립 기준점(동일 평면에 겹쳐진 기준점 및 설계된 삽입물)청결(입자 및 가스 방출에 중립적인 표면). 실제로 대부분의 성공적인 설계는 다음과 같습니다.하이브리드화강암 기준 받침대, 세라믹 마모 및 절연 지점, 광물 주조 또는 금속 지지 프레임, 그리고 질량 이동 부위에는 탄소 섬유가 사용됩니다.
이러한 결정들이 어떤 결과를 가져오는지
반도체 장비, CMM 제조, 레이저 시스템, AOI 및 산업용 CT, 정밀 XY 테이블, 리튬 배터리 및 전자 제품 검사 등은 모두 이 프레임워크 내에 속하며, 안정성-강성-비용-생산량이라는 상충 관계에서 어느 위치에 놓이는지에 따라서만 차이가 있습니다.
ZHHIMG®가 보기 드문 공급업체인 이유
공급업체는 일반적으로 자사에서 생산하는 소재를 우선적으로 홍보합니다. ZHHIMG®는 화강암, 세라믹, 금속 및 하이브리드 탄소 섬유 조립품을 함께 취급하므로, 당사의 권장 사항은 제품 라인이 아닌 고객의 오류 허용 범위(error budget)를 기준으로 합니다.
- 다양한 소재 활용 능력:정밀 화강암(밀도 ≈ 3100 kg/m³ 흑색 화강암), 엔지니어링 세라믹, 금속 통합 및 탄소 섬유 하이브리드 조립품을 한 곳에서 만나보실 수 있습니다.
- 일정한 온도와 습도를 유지하고 먼지를 제어하는 작업장연삭, 래핑 및 전체 조립용.
- 대형 가공 및 완벽한 조립:세라믹 삽입물부터 공기 베어링 표면을 갖춘 미터 크기의 화강암 받침대까지 다양합니다.
- 자체 계측 시스템 완비:교정 및 추적 가능한 계측 장비; 모든 납품물에 대한 문서화된 검사 보고서.
- 다중 표준 경험:DIN 876, ASME B89.3.7, GB/T 20428, JIS - ISO 9001 / ISO 14001 / ISO 45001 인증 관리.
검증 가능한 자격 증명
- ISO 9001 / ISO 14001 / ISO 45001 인증; 조립품에 대한 CE 문서.
- 정밀 화강암 및 관련 제품에 대한 국제적으로 등록된 상표 및 특허.
- 교정 및 검증을 위해 대학 및 지방 계측 연구소와 협력합니다.
- 유럽, 북미 및 아시아 전역의 반도체, 계측, 레이저 및 검사 장비 분야의 오랜 고객사입니다.
견적을 위해 도면을 보내주세요.
오차 허용 범위에 맞는 재료를 고르기 어려우신가요? 도면을 보내주시면 모든 재료를 기준으로 검토해 드리겠습니다. 시작하는 방법은 세 가지입니다.
- 견적을 위해 도면을 보내주세요:정확도 목표 및 환경 관련 참고 사항이 포함된 STEP 또는 PDF 파일을 공유해 주시면, 영업일 기준 며칠 내에 다중 재료 제조 가능성 검토 및 견적을 보내드리겠습니다.
- 기술 데이터시트를 요청하십시오:화강암, 세라믹 및 광물 주조 재료 데이터와 허용 오차표를 요청하십시오.
- 영상 진단 예약하기:저희의 항온 작업장과 계측 연구실을 실시간으로 원격 투어해 보세요.
저희 제품부터 시작하세요화강암 기계 침대해결책을 모두 찾아보세요정밀 화강암 부품또는 전체 내용을 확인하세요초정밀 화강암 솔루션.
게시 시간: 2026년 9월 28일